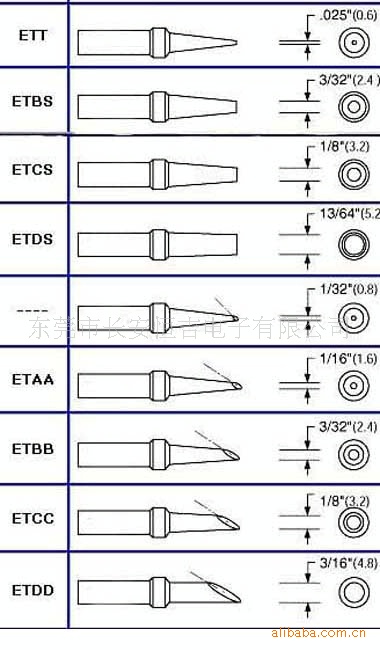
T12烙铁头温度解析 从原理到选型,掌握恒温焊接的核心
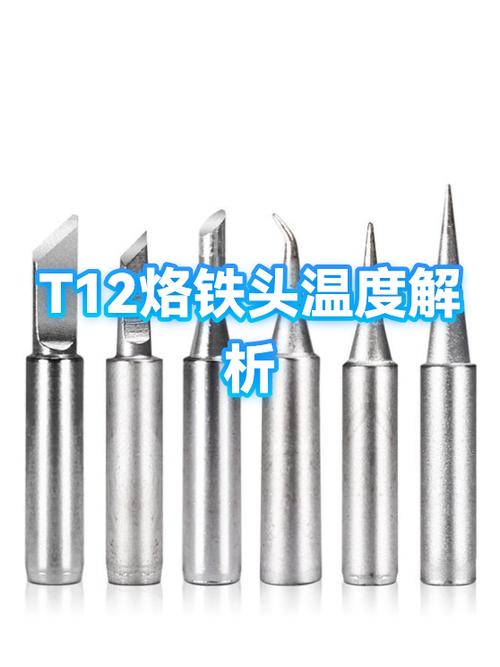
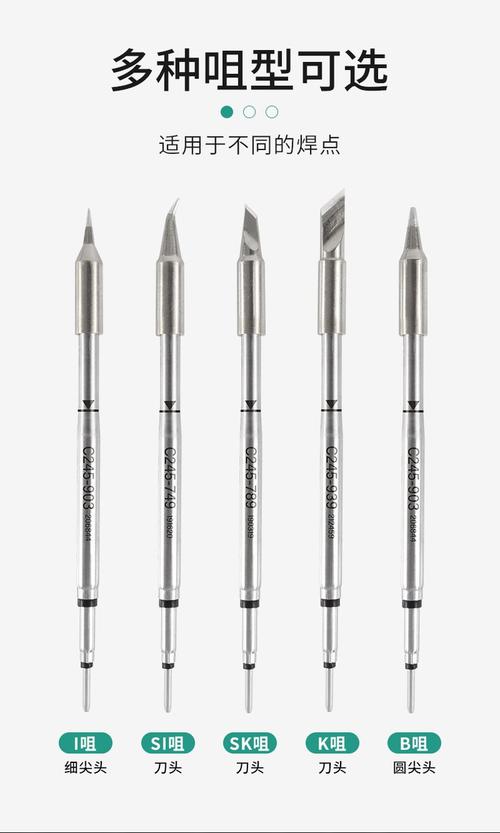
在电子焊接领域,T12烙铁头(又称T12烙铁咀)因其快速回温、精准控温和长寿命而备受青睐。许多用户误以为烙铁头上标注的数字(如T12-K、T12-B2等)代表温度,实则不然——它代表的是头型,而非温度。本文将从温度原理、标注含义、温度范围及选型维护四个维度,为您详细解析T12烙铁头的温度奥秘。\n\n## 一、T12烙铁头的测温与控制原理\n\nT12烙铁头属于一体化发热芯设计,发热丝与测温热电偶均集成在烙铁头内部,直接靠近焊接端面。相比传统外热式烙铁,这种结构大幅缩短了热传导路径,实现了快速热响应和高精度温控。\n\n工作时,焊台控制电路通过热电偶实时监测烙铁头温度,并与设定值比较,调节供电功率。当温度低于设定值时全功率加热,接近设定值时脉冲式维持,从而保持温度稳定。常见T12焊台温度范围一般为200℃~450℃,部分型号可扩展至150℃~480℃。\n\n重要常识:24V供电的T12烙铁,冷态电阻约8Ω;测温热电偶输出信号为mV级,不同焊台可能使用不同放大电路,这是导致同一烙铁头在不同焊台上显示温度偏差的原因之一。即便使用原装焊台,软件校准也必不可少。通常用户可以用烙铁头温度测试仪进行实测校准,确保显示温度与真实温度一致。\n}\n\n(注意:因字数限制,以上仅为部分提取。下一 block 继续补充温度偏差原因、与普通烙铁对比及频率问题。)
如若转载,请注明出处:http://www.peigedx.com/product/50.html
更新时间:2026-11-11 16:50:43